 EN
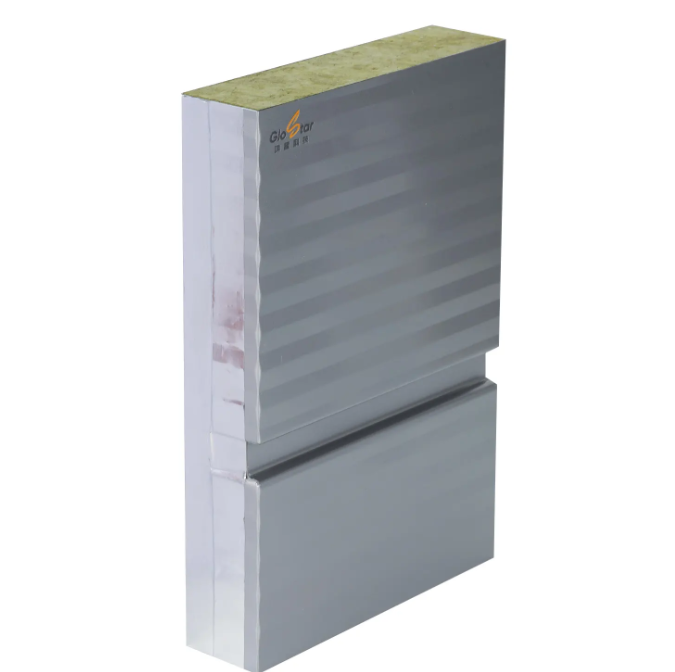
Gehen Sie durch jede Kühlkraftwagen-Bauhalle, und das Gespräch landet früher oder später beim Kern. Nicht bei der Kühlmaschine, nicht bei den Türdichtungen, sondern beim Schaumstoff innerhalb der Platte. Seit Jahrzehnten hat sich die Branche auf starren Polyurethanschaum als Isoliergrundlage für Kühlkraftwagenkarosserien verlassen – und diese Präferenz beruht nicht auf Markentreue oder Gewohnheit. Sie resultiert vielmehr aus dem Verhalten des Materials, wenn der Lkw beladen, entladen, abgewaschen und im Freien ohne Schatten abgestellt wird.
Die thermische Lücke zwischen Polyurethan und den Alternativen
Das Erste, was jeder nennt, ist die Wärmeleitfähigkeit. Hartes Polyurethanschaum liegt typischerweise im Bereich von 0,018 bis 0,024 W/m·K bei Raumtemperatur, während extrudierter Polystyrolschaum (XPS) bei etwa 0,028 bis 0,033 W/m·K liegt und expandierter Polystyrolschaum (EPS) auf 0,035 bis 0,041 W/m·K reicht. Dieser Unterschied ist nicht akademisch. Ein Polyurethankern liefert bei dünnerer Wandstärke nahezu denselben Dämmwert – was sich direkt in mehr nutzbarem Ladungsvolumen bei denselben äußeren Boxabmessungen niederschlägt.
Doch die Zahl auf einem Datenblatt erzählt nur einen Teil der Geschichte. Entscheidend im Einsatz ist, wie diese Wärmeleitfähigkeit den Temperaturschwankungen standhält, denen ein Kühltransportfahrzeug tatsächlich ausgesetzt ist. Eine Isolierplatte, die bei 25 °C hervorragend isoliert, aber bei −20 °C an Effizienz verliert, zwingt die Kühleinheit zu höherer Leistung – und das spiegelt sich in erhöhtem Kraftstoffverbrauch und längeren Laufzeiten wider. Hochdichtes Polyurethan – insbesondere wenn der Anteil geschlossenzelliger Strukturen über 95 % liegt – weist im Bereich unter Null Grad Celsius eine flachere Wärmeleitfähigkeitskurve auf als niedrigdichtere Schäume.
Was der K-Wert tatsächlich über die Leistung im praktischen Einsatz verrät
Der gesamte Wärmedurchgangskoeffizient, üblicherweise als K-Faktor bezeichnet, ist die Kennzahl, auf die sich Regulierungsbehörden und Fuhrparkingenieure stützen. Gemäß der ATP-Vereinbarung muss gekühlte Ausrüstung der Klassen B und C einen K-Faktor von 0,40 W/m²K oder niedriger erreichen; für gekühlte Ladung liegt die Grenze je nach Klasse bei 0,70 W/m²K. Dies sind keine Zielwerte, sondern klare Bestehens- oder Durchfallgrenzen für Ausrüstung, die verderbliche Güter über Grenzen hinweg transportiert.
Eine gut gefertigte Polyurethan-Sandwichplatte bietet Herstellern Spielraum, um diese Grenzwerte zu erreichen, ohne auf absurde Dicken zurückgreifen zu müssen. In der Praxis liegt eine Polyurethan-Kernschicht mit einer Dicke von 100 mm in Kombination mit glasfaserverstaerkten Kunststoff-Deckschichten üblicherweise im Bereich von 0.28 bis 0.38 W/m²K; Ausführungen mit Edelstahl-Deckschichten und hochdichtem Schaumstoff können sogar den Bereich von 0.22 bis 0.30 W/m²K erreichen. Dieser Spielraum ist entscheidend, weil der K-Wert jeder Aufbaukonstruktion im Laufe der Zeit ansteigt. Liegt der Ausgangswert bereits nahe an der gesetzlichen Obergrenze, bleibt nach Einsetzen von Feuchtigkeit und thermischen Wechselbelastungen kein Spielraum mehr.
| Material / Konfiguration | Typische Wärmeleitfähigkeit (W/m·K) | Geschlossenzelliger Anteil | Feuchtigkeitsempfindlichkeit | Häufige Funktion in Kühltransportaufbauten |
|---|---|---|---|---|
| Starres Polyurethan (PU) | 0,018 – 0,024 | ≥ 95% | Mittelgradig; geschlossene Zellen widerstehen der Aufnahme, doch Kanten und Beschädigungen sind anfällig | Primärer Isolierkern in den meisten Kühltransportplatten |
| Polyisocyanurat (PIR) | ca. 0,019 – 0,023 | ≥ 90% | Ähnlich wie PU, mit verbesserter Brandverhaltenseigenschaft | Wird dort eingesetzt, wo die Feuerleistungsanforderung ein entscheidender Spezifikationsfaktor ist |
| Extrudierte Polystyrolschaumstoffe (XPS) | 0,028 – 0,033 | ≥ 90% | Geringe Wasseraufnahme bei intakten Platten; Fugen stellen den Schwachpunkt dar | Alternative Kernschicht für bestimmte Aufbauten, häufig bei schwereren Boden- oder Seitenwand-Anwendungen |
| Expandiertes Polystyrol (EPS) | 0,035 – 0,041 | Niedriger, variabel | Nimmt Wasser leicht auf; der Dämmwert sinkt stark, sobald die Materialien nass sind | Kostengünstige Bauausführungen; wird selten für anspruchsvolle Tiefkühltransporte spezifiziert |
Strukturelle Integrität unter Vibration und Last
Ein gekühlter Aufbau ist eine bewegliche Struktur. Jede Schlaglochpassage, jeder Aufprall auf eine Ladebühne sowie jeder Anstoß gegen einen Bordstein erzeugt Spannungen in der Paneelmontage. Polyurethan-Schaumstoff, korrekt formuliert und richtig eingegossen, verbindet sich während der Schaumreaktion eng mit den Deckschichten. Diese chemische und mechanische Verbindung verwandelt das Paneel in einen Verbundwerkstoff, der die Last über die Deckschichten verteilt, anstatt sich allein auf mechanische Befestigungselemente zu stützen.
Der zu beobachtende Ausfallmodus ist die Delaminierung, bei der die Kernschicht von der Deckschicht abhebt. Sobald diese Verbindung beeinträchtigt ist, verliert die Platte ihre Steifigkeit und der Wärmeisolationspfad wird ungleichmäßig. Erschütterungen bei Autobahngeschwindigkeiten beschleunigen diesen Prozess, falls die Klebstofflinie oder die Schaumdichte von Platte zu Platte inkonsistent ist. Eine Beschaffungsspezifikation, die lediglich einen Ziel-K-Wert angibt, ohne die Integrität der Verbindung und die Konsistenz der Dichte zu berücksichtigen, lässt den häufigsten Langzeitausfall unberücksichtigt. Der Kern muss während des gesamten Betriebs – also auch nach dem ersten Jahr – fest mit der Deckschicht verbunden bleiben, damit die angegebene Wärmedämmzahl überhaupt noch aussagekräftig ist.
Wo Feuchtigkeit stillschweigend die Isolierwirkung untergräbt
Wasser ist der stille Feind jedes Isolationskerns. Polyurethan-Schaum ist nicht hydrophil wie EPS, doch auch er ist nicht unbesiegbar. Die Schwachstellen liegen fast nie in der Mitte einer Paneelplatte, sondern an den Fugen, den Befestigungslöchern, den Türkanten und jeder Unterbrechung der Außenhaut, durch die Straßenwasser oder Reinigungswasser eindringen können. Sobald Wasser hinter die Außenhaut gelangt, kann es sich seitlich durch den Schaum ausbreiten – weit jenseits der sichtbaren Schadenszone.
Ein Muster zeigt sich immer wieder in Reparaturwerkstätten: Ein Paneel erleidet einen Aufprall, die äußere Haut wird instand gesetzt, doch der zerquetschte oder nasse Schaum dahinter bleibt unverändert im Einsatz. Die Haut sieht intakt aus. Die Kühlungseinheit läuft länger. Kondensat oder Frost bildet sich an einer Stelle der Innenwand. Der mit Wasser beladene Schaum behält die Feuchtigkeit und erholt seinen Dämmwert nicht wieder. Das Paneel ist zu einer Wärmebrücke geworden, und die Einheit verbraucht Kraftstoff, um ein Problem zu bekämpfen, das eine reine Hautreparatur nicht lösen kann.
Dieser Fall ist keine hypothetische Randbedingung. Untersuchungen zum Abbau der Isolierung gekühlter Aufbauten haben Wasserpenetration und wiederholte Gefrier-Tau-Zyklen als Hauptursachen für den Verlust der thermischen Leistung identifiziert; Fugen zwischen den Paneelen sowie beschädigte Wandverbindungen fungieren dabei häufig als Eintrittspfade. Ein Polyurethan-Kern mit hohem Anteil an geschlossenen Zellen verlangsamt diesen Prozess, doch die Ausführung der Paneelkanten und die Dampfsperre sind genauso entscheidend wie die Chemie des Schaums.
Ein technisches Beispiel, bei dem der Kern nicht die einzige Variable war
Bei einer Nachrüstung einer Verteilerflotte, die in einem feuchten Küstenklima im Einsatz war, verzeichnete das Wartungsteam immer längere Kühlzeiten bei Fahrzeugen, die bereits mehrere Jahre im Dienst waren. Die Kühleinheiten lagen innerhalb der Spezifikationen. Die Türdichtungen waren ausgetauscht worden. Die ursprüngliche Annahme war, dass die Kompressoren altersbedingt nachließen.
Eine genauere Untersuchung ergab ein anderes Bild. Bei mehreren Karosserien war eine leichte Wellung der inneren Auskleidung zu erkennen, und Frostmuster sammelten sich in der Nähe der Paneelfugen statt sich gleichmäßig zu verteilen. Als eines der Paneele geöffnet wurde, war der Schaumstoff am Rand feucht und bröckelig, während die Mitte desselben Paneels noch intakt war. Wasser war durch eine Fuge eingedrungen, deren Dichtung versagt hatte, entlang des Kerns gelaufen und hatte dort die Isolierung lokal beschädigt. Die Kälteanlage hatte für eine thermische Brücke kompensiert, die von außen unsichtbar war. Die Lösung bestand nicht in einem neuen Aggregat, sondern im Austausch des betroffenen Kernabschnitts und der Wiederherstellung der dampfdichten Perimeterabdichtung – eine Reparatur, die zwar zunächst teurer war als ein oberflächlicher Ausbesserungsversuch, aber den Betriebskosten-Nachteil endgültig beseitigte.
Dieses Szenario unterstreicht eine Erkenntnis, die erfahrene Hersteller bereits kennen: Polyurethan wird bevorzugt, nicht weil es magisch wirkt, sondern weil seine Versagensmodi besser verstanden und leichter beherrschbar sind – vorausgesetzt, die Platte wird mit disziplinierter Kantenabdichtung und Dichtesteuerung gefertigt. Ein Material mit geringerer Wärmeleitfähigkeit schafft Spielraum, doch die Plattenmontage muss als Gesamtsystem konstruiert werden.
Die Platte an den Einsatzzyklus anpassen, nicht nur an das Datenblatt
Polyurethan-Sandwichplatten sind nicht die richtige Lösung für jede gekühlte Anwendung; dies zu behaupten, tut dem Werkstoff Unrecht. Sehr hohe Ladungsdichten, häufige aggressive Spülungen sowie Bodenbereiche, die wiederholt durch Gabelstapler belastet werden, können einen Hersteller dazu bewegen, stattdessen ein verstärktes XPS oder eine hybride Bodenkonstruktion zu wählen. XPS bietet höhere Druckfestigkeit und geringere Wasseraufnahme in intakter Plattenform und bleibt für bestimmte anspruchsvolle Seitenwand- oder Bodenanwendungen eine legitime Wahl.
Die ehrliche Einschränkung von Polyurethan besteht darin, dass sein Vorteil thermischer und nicht mechanischer Natur ist. Es zeigt seine beste Leistung, wenn die Platte so konstruiert ist, dass der Schaumstoff nicht mit Einzellasten belastet wird, die er niemals tragen sollte. Das bedeutet ordnungsgemäße Bodenquerträger, verstärkte Türrahmen sowie Kantenprofile, die den Kern vor Aufprall und Feuchtigkeitseindringen schützen. Ein Hersteller, der versteht, wo der Schaumstoff endet und wo die Struktur beginnt, erzielt aus einer Polyurethanplatte eine deutlich längere Nutzungsdauer als ein Hersteller, der den Kern gleichzeitig als strukturelles und als thermisches Material behandelt.
Für Betriebe, die bei einer gesamten Fahrzeugflotte konsistent ATP-Schwellenwerte erreichen müssen, ist der praktische Weg, die Platte als komplettes System zu spezifizieren: Schaumdichte, Anteil geschlossenzelliger Zellen, Haftung der Deckschicht, Kantenabdichtung und Dampfsperre werden alle gemeinsam als eine einzige Spezifikation festgelegt. Shandong Glostar Panel Building Systems bietet diese systemorientierte Sichtweise für die Herstellung von PU- und PIR-Sandwichpaneelen mit Fertigungs- und Qualitätskontrollverfahren, die auf eine gleichmäßige Schaumverteilung und Wiederholgenauigkeit von Paneel zu Paneel ausgerichtet sind. Für Fuhrunternehmen und Aufbauhersteller, die Paneele in großen Mengen beziehen, macht diese Konsistenz über Produktionschargen hinweg oft den Unterschied zwischen einer Karosserie aus, die ihren K-Wert über die gesamte Nutzungsdauer behält, und einer, die ab dem dritten Jahr zunehmend Laufzeitbeschwerden verursacht.
Inhaltsverzeichnis
- Die thermische Lücke zwischen Polyurethan und den Alternativen
- Was der K-Wert tatsächlich über die Leistung im praktischen Einsatz verrät
- Strukturelle Integrität unter Vibration und Last
- Wo Feuchtigkeit stillschweigend die Isolierwirkung untergräbt
- Ein technisches Beispiel, bei dem der Kern nicht die einzige Variable war
- Die Platte an den Einsatzzyklus anpassen, nicht nur an das Datenblatt