 EN
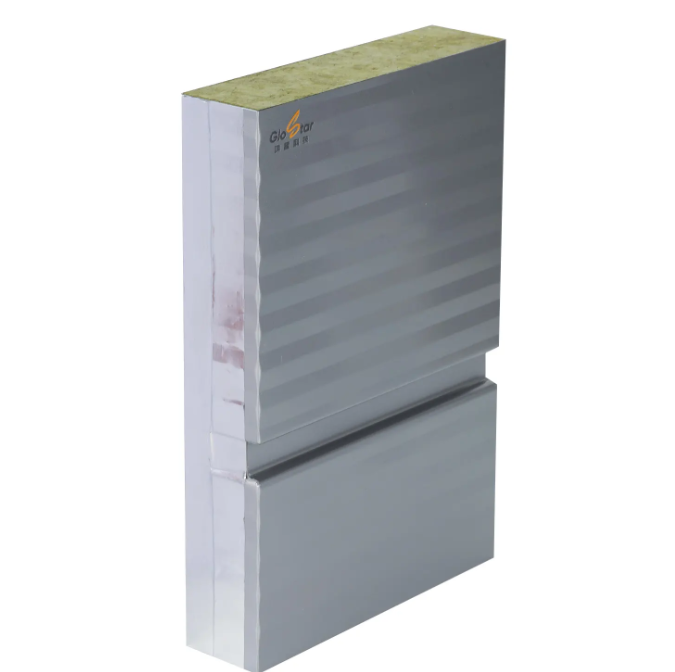
冷蔵車両の製造工場を歩けば、いずれ話題は「パネルの中身」——つまり断熱材——に集中します。冷凍機ユニットでもドアシールでもなく、まさにこの断熱フォームです。長年にわたり、業界は冷蔵トラックボディの断熱基盤として硬質ポリウレタンを採用してきました。これはブランドへの信頼や単なる習慣ではなく、トラックが荷役され、洗浄され、日陰のない駐車場に停められたとき、この材料がいかに振る舞うかという実用的な性能に基づく選択なのです。
ポリウレタンと他の断熱材との熱的ギャップ
誰もがまず引用する指標は熱伝導率です。硬質ポリウレタンフォームの室温における熱伝導率は通常0.018~0.024 W/m・Kであり、押出成形ポリスチレン(XPS)は0.028~0.033 W/m・K、発泡ポリスチレン(EPS)は0.035~0.041 W/m・K程度です。この差は単なる学術的な数値ではありません。ポリウレタンを芯材に用いることで、より薄い壁厚でも同程度の断熱性能が得られるため、外寸が同じ冷蔵ボックスにおいても、実質的な荷室容積を広げることができます。
しかし、仕様書に記載された数値だけでは、実際の状況の一部しかわかりません。現場で重要なのは、その熱伝導率が冷凍コンテナ(リーファー)が実際に経験する温度変化に対してどの程度安定しているかです。たとえば、25°Cでは優れた断熱性能を発揮するパネルでも、-20°Cになると効率が低下すれば、冷凍ユニットはより強く稼働せざるを得ず、その結果、燃料消費量や運転時間が増加します。高密度ポリウレタン、特に閉セル率が95%以上を維持するタイプは、低温域において低密度フォームよりも熱伝導率の変化が緩やかであり、より安定した性能を発揮します。
K値が示す、実使用における真の性能
総合熱伝達係数(通常「K係数」と呼ばれる)は、規制当局や物流企業のエンジニアが重視する数値です。ATP協定では、クラスBおよびCの冷蔵機器について、K係数が0.40 W/m²K以下であることが義務付けられています。また、冷却貨物用機器の場合は、クラスに応じて0.70 W/m²Kが基準値となります。これらは単なる目標値ではなく、生鮮品を国境を越えて輸送する機器が満たさなければならない合格・不合格の明確な限界値です。
高品質なポリウレタンサンドイッチパネルを採用すれば、製造メーカーは極端な厚さを必要とせずに、これらの制限値をクリアできます。実際、ガラス繊維強化プラスチック(GRP)を表皮材とした100 mm厚のポリウレタンコアを用いた構造では、熱伝導率が一般的に0.28~0.38 W/m²Kの範囲になります。また、高密度フォームを用い、ステンレス鋼を表皮材とした構造では、さらに低く0.22~0.30 W/m²Kまで達することがあります。この余裕度は重要です。なぜなら、車体全体の熱伝導率(K係数)は、使用とともに時間の経過とともに徐々に上昇するからです。初期値がすでに法的上限に近い状態では、湿気や温度変化による劣化が始まると、それ以上改善する余地がなくなります。
| 材料/構成 | 代表的な熱伝導率(W/m・K) | 閉セル含有率 | 湿気に対する感受性 | 冷蔵車ボディにおける主な役割 |
|---|---|---|---|---|
| 硬質ポリウレタン(PU) | 0.018~0.024 | ≥ 95% | 中程度。閉セル構造により吸水は抑制されるが、端面や損傷部からは水分が侵入しやすい | ほとんどの冷蔵トラック用パネルにおける主要な断熱芯材 |
| ポリアイソシアヌレート(PIR) | 約0.019~0.023 | ≥ 90% | ポリウレタン(PU)と類似しているが、耐火性が向上 | 耐火性能が仕様上の主要な要件となる場合に使用 |
| 押出法ポリスチレンフォーム(XPS) | 0.028~0.033 | ≥ 90% | 板材自体の吸水率は低いが、継手部が弱点 | 特定の車体向けの代替コア材。特に床板や側壁など、高強度を要する用途で用いられる |
| 発泡ポリスチレン(EPS) | 0.035~0.041 | 低く、ばらつきあり | 水を容易に吸収し、一度濡れると断熱性能が急激に低下 | コスト重視の構造。冷凍輸送用としては、実用的な用途ではほとんど指定されない |
振動および荷重下での構造的健全性
冷蔵車体は、移動する構造物です。路面の凹凸、ドックプレートへの衝撃、縁石への接触など、あらゆる振動がパネル構造全体に応力を伝えます。ポリウレタンフォームは、適切な配合で正確に注入・発泡させると、発泡反応中に表面材(フェーシング)と密着して一体化します。この化学的・機械的な結合により、パネルは複合材料として機能し、荷重を面全体で分散して支えるようになります。単に機械的留め具だけに頼る構造とは異なります。
注目すべき故障モードは、芯材と表皮材の剥離です。この接着が損なわれると、パネルの剛性が低下し、断熱性能も不均一になります。高速道路での走行による振動は、接着剤の塗布ラインや発泡材の密度にパネル間でばらつきがある場合、この劣化を加速させます。熱伝導率(K値)の目標値のみを定め、接着強度や密度の一貫性について言及しない調達仕様書では、最も一般的な長期的な故障要因を見落としています。熱伝導率という数値が、使用開始後1年を経ても意味を持つためには、芯材が表皮材に確実に接着された状態を維持する必要があります。
湿気による静かな断熱性能の低下
水は断熱材のコアにとって静かなる敵です。ポリウレタンフォームはEPS(膨張性ポリスチレン)ほど親水性ではありませんが、完全に水に強いわけでもありません。弱い部分は、パネルの中央部ではなく、ほぼ常に継ぎ目、留め具の穴、ドアの端部、あるいは道路の跳ね返り水や洗浄水が侵入できる外板の破損部などです。一度外板の裏側に水が入り込むと、目に見える損傷範囲をはるかに超えて、フォーム内を横方向に浸透・拡散してしまいます。
修理工場では、繰り返し見られるパターンがあります。パネルが衝撃を受け、外板だけが補修されるものの、その裏側で潰れたり湿ったりしたフォームはそのまま放置されます。外板の見た目は問題ないように見えますが、冷凍ユニットの運転時間が延長し始め、内壁の一部に結露や霜が発生します。水分を吸収したフォームはその水分を保持したまま乾燥せず、もはや断熱性能を回復できません。結果として、当該パネルは熱橋(サーマルブリッジ)となり、冷凍ユニットは、単なる外板の補修では解決できない問題と闘うために余分な燃料を消費することになります。
これは仮定上の例外的な事例ではありません。冷蔵車体の断熱材劣化に関する研究では、水分の浸入と繰り返される凍結・融解サイクルが、熱性能の低下を引き起こす主な要因であることが示されています。パネルの継ぎ目や壁面接合部の損傷が、水分の侵入経路としてよく見られます。閉セル率の高いポリウレタン芯材はこの劣化プロセスを遅らせますが、パネルの端部構造や防湿層(バリア)の設計も、発泡材の化学組成と同様に重要です。
芯材だけが変数でない工学的ケース
湿度の高い沿岸地域で運用される配送用トラックの改造作業において、数年間使用された冷蔵ユニットの運転時間が徐々に延長しているという報告が、整備チームから繰り返し寄せられました。冷蔵ユニット自体の仕様は問題なく、ドアのシールも交換済みでした。当初の推定では、コンプレッサーの寿命が近づいていると考えられていました。
より詳しく調べると、事情は異なっていました。いくつかのボディには内張りにわずかな波打ちが見られ、霜のパターンはパネルの継ぎ目付近に集中して均一に広がっていませんでした。あるパネルを開けて確認したところ、端部近くの断熱フォームは湿って崩れやすくなっていましたが、同じパネルの中央部はまだ健全な状態を保っていました。水はシールが剥がれた継ぎ目から侵入し、コア内部を伝って移動し、局所的に断熱性能を劣化させていたのです。冷凍ユニットは、外観からはまったく見えない熱橋に対し、常に補償運転を行っていたのでした。解決策は新しいユニットの導入ではなく、損傷したコア部分の交換と周辺部の防湿層の復旧でした。この修理は表面的な補修よりも初期費用は高くなりましたが、結果として運転時の性能低下という課題を根本的に解消しました。
そのシナリオは、経験豊富な製造者が既に知っている事実を裏付けています。つまり、ポリウレタンが好まれるのは「魔法のような性能」があるからではなく、パネルを厳密なエッジシーリングと密度制御で製造した場合、その劣化モードがよりよく理解されており、管理しやすいからです。熱伝導率が低い材料は余裕度を確保しますが、パネルの組立自体を、ひとつのシステムとして設計する必要があります。
仕様書だけでなく、実際の使用条件に応じてパネルを選定する
ポリウレタンサンドイッチパネルは、あらゆる冷蔵用途に最適というわけではありません。そう主張することは、この材料の本来の価値を不当に損なう行為です。荷物の積載密度が極めて高い場合、頻繁かつ激しい洗浄(ウォッシュダウン)が行われる場合、あるいはフォークリフトによる衝撃を繰り返し受ける床面などでは、製造者は強化XPS材やハイブリッド構造の床材へと選択を移すことがあります。XPSは、未損傷の板材状態において圧縮強度が高く、吸水性が低いという特長を持ち、特定の高負荷用途(側壁や床面など)では、今なお十分に検討に値する選択肢です。
ポリウレタンの正直な限界は、その利点が熱的である一方で機械的ではないという点にあります。つまり、パネルを設計する際に、フォームが本来想定されていない集中荷重を支える必要がないように配慮することが最も重要です。これは、適切な床用クロスメンバーや補強されたドアフレーム、そしてコアを衝撃や湿気の侵入から守るエッジプロファイルの採用を意味します。フォームの終端と構造体の始まりの境界を正確に理解している施工者は、コアを単なる断熱材ではなく構造材としても扱ってしまう施工者よりも、ポリウレタンパネルをはるかに長期間使い続けることができます。
複数台の車両でATP基準を一貫して達成する必要がある運用においては、パネルを「完成系システム」として仕様化することが実用的な手法です。すなわち、フォームの密度、閉セル率、表皮との接着性、エッジシーリング、蒸気バリア性能——これらすべてを一体として一つの仕様として定義します。山東省 Glostar パネル・ビルディング・システムズ社は、ポリウレタン(PU)およびポリイソシアヌレート(PIR)サンドイッチパネルの製造において、システム全体の視点を導入しています。同社の製造および品質管理プロセスは、発泡材の均一な分布とパネル間の一貫した再現性を重視して設計されています。大量にパネルを調達する車両メーカーおよびボディービルダーにとって、こうしたロット間の一貫性こそが、サービス寿命を通じて熱伝導率(K係数)を維持できるボディーと、使用3年目から運転中の不具合報告が相次ぐボディーとの違いを生む要因となるのです。